Additive Fertigung in der Serie: Welche Verfahren sich rechnen und welche nicht
29. Oktober 2026 · 12 Min. Lesezeit
Fachlich verantwortlich: Leon J. Hermann
Erstellt von der Amplifa Marketplace Redaktion mit KI-Unterstützung
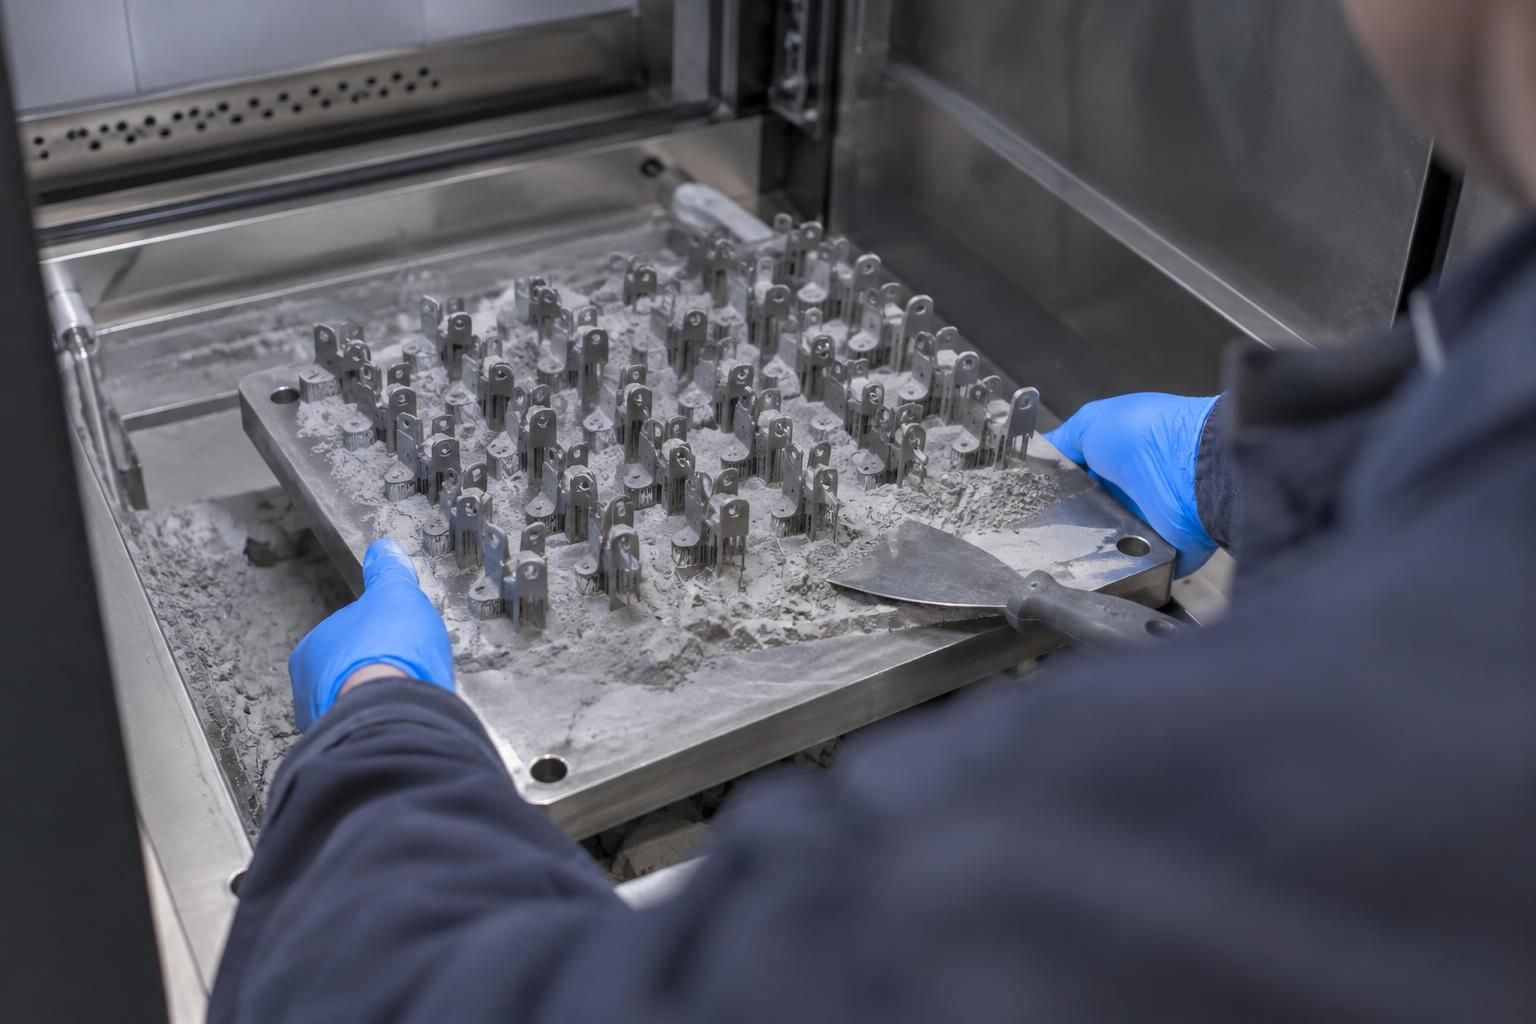
Ein strukturierte Vergleich der additiven Fertigungsverfahren für die Serienproduktion: Kriterien, Stärken und Schwächen von PBF-LB/M, MJF, SLS, FDM, SLA und Binder Jetting, Kostenstrukturen und eine begründete Entscheidungshilfe.
Ausgangslage: Der 3D-Druck ist kein Prototyping-Verfahren mehr
Noch vor wenigen Jahren galt der Satz als gesichertes Wissen, der 3D-Druck sei für Prototypen gut und für die Serie ungeeignet. Die Datenlage spricht heute eine andere Sprache. In einer weltweiten Umfrage des Anbieters Essentium hat sich der Anteil der befragten Hersteller, die hunderttausende Teile additiv fertigen, von 4 Prozent im Jahr 2018 auf 24 Prozent im Jahr 2021 fast verfünffacht. Gleichzeitig sank der Anteil der Unternehmen, die 3D-Druck nur für weniger als zehn Teile nutzen, von 17 Prozent auf 1 Prozent.
Für den technischen Einkauf ändert sich damit die Ausgangsfrage. Es geht nicht mehr darum, ob additive Verfahren überhaupt serietauglich sind, sondern für welche Bauteile, Losgrößen und Branchen sie gegenüber konventionellen Verfahren wirtschaftlich tragfähig sind. Genau darum geht es in diesem Vergleich. Er bewertet die etablierten Verfahren anhand nachvollziehbarer Kriterien, zeigt Stärken und Schwächen und endet mit einer begründeten Entscheidung, welches Verfahren für welche Zielgruppe in Betracht kommt.
Ein Hinweis vorab: Belastbare Stückkostenvergleiche zwischen Verfahren hängen stark vom jeweiligen Bauteil ab. Das Recherchematerial liefert dazu wenige allgemeingültige Zahlen. Wo konkrete Werte fehlen, bleibt dieser Artikel bei qualitativen Aussagen oder verweist auf dokumentierte Einzelfälle, ohne daraus allgemeingültige Kostensätze abzuleiten.
Bewertungskriterien: Woran sich die Tragfähigkeit in der Serie messen lässt
Wer additiv gefertigte Serienteile gegen konventionelle Verfahren oder gegen andere Druckverfahren abwägt, braucht ein festes Kriterienset. Aus dem Recherchematerial lassen sich fünf Kriterien ableiten, die sich gegenseitig ergänzen.
- Kostenstruktur: Die Prozesskostenrechnung zerlegt die Kosten in direkte und indirekte Anteile. Bei PBF-LB/M, dem Laser Powder Bed Fusion mit Metall, sind die Haupttreiber laut Fraunhofer-Zukunftsfabrik in der Regel die Maschinenkosten, abhängig von Bauzeit und Maschinenstundensatz, und die Materialkosten, abhängig von den Rohmaterialkosten.
- Kostentransparenz und Prognostizierbarkeit: Hohe und unvorhersehbare Produktionskosten behindern nach Fraunhofer die Akzeptanz der additiven Fertigung. Ein robustes Kostenmodell muss die Gesamtkosten auf Fabrik- und auf Lieferkettenebene abbilden.
- Skalierbarkeit der Technologie: Die Essentium-Umfrage nennt die verbesserte Skalierbarkeit der 3D-Drucktechnologie als einen der wesentlichen Treiber der letzten zwei Jahre, genannt von 39 Prozent der Befragten.
- Bauteilnutzen: Leistungssteigerung der Teile (55 Prozent), Konstruktionsfreiheit (45 Prozent) und die Überwindung von Lieferkettenproblemen (30 Prozent) sind laut Umfrage die wichtigsten Motive für den Einsatz in Großserien. Die reine Kostenersparnis folgt erst an vierter Stelle mit 24 Prozent.
- Materialverfügbarkeit: Die langfristige Verfügbarkeit von Materialien für Teile und Werkzeugbau sehen 33 Prozent der Befragten als strategische Überlegung für zukunftssichere Investitionen.
Diese Kriterienfolge ist kein Zufall. Der wichtigste Anwendungsgrund ist nicht der Stückpreis, sondern der funktionale Mehrwert des Bauteils. Wer die additive Fertigung nur als billigeres Spritzguss-Ersatz betrachtet, wird in den meisten Fällen enttäuscht. Wer sie als Verfahren für leistungsoptimierte Geometrien bewertet, findet die wirtschaftlich tragfähigen Anwendungsfälle.
Die Kandidaten: Sechs Verfahren im Überblick
Der Vergleich betrachtet sechs Verfahren, die in der Praxis für Serienteile infrage kommen. Ihre Einordnung stützt sich auf die Verfahrensbeschreibungen im Recherchematerial.
- Stereolithographie (SLA): Das erste am Markt etablierte additive Verfahren. Ein flüssiges Harz wird unter Einwirkung von ultraviolettem Licht ausgehärtet. Relevanz für Serienteile vor allem bei Kunststoffbauteilen mit feinen Details.
- Selektives Lasersintern (SLS): Entwickelt Ende der 1980er Jahre an der Universität von Texas. Ein Laser kombiniert mit Kunststoffpulver erzeugt Bauteile ohne formgebendes Werkzeug, das Pulverbett trägt das Bauteil selbst.
- Fused Deposition Modeling (FDM): Schmelzschichtung durch Auftragen von Kunststoffschicht auf Schicht. Wegen der einfachen und kostengünstigen Handhabung verbreitet, geeignet für Modellbau und kleine Serien.
- Binder Jetting: Ein flüssiges Bindemittel wird auf ein Pulverbett gesprüht, das anschließend erstarrt. Ermöglicht hohe Bauvolumen pro Prozessdurchlauf.
- PolyJet oder Material Jetting: Das Recherchematerial beschreibt hier einen Laser auf einem Bett aus Metallpulver, mit dem sich innerhalb weniger Tage Prototypen und voll funktionsfähige Endprodukte aus Metall herstellen lassen.
- Laser Powder Bed Fusion mit Metall (PBF-LB/M): Das metallische Pulverbettverfahren, für das Fraunhofer ein strukturiertes Kostenmodell entwickelt hat und das insbesondere in Luft- und Raumfahrt, Medizin und kundenspezifischer Fertigung Anwendung findet.
Zusätzlich ist ein Pulverbettverfahren mit Polymer als Baustein industrieller Großserien relevant: Der nordamerikanische Fertigungsdienstleister Addman baut nach HP-Angaben seine Flotte von HP Multi Jet Fusion Anlagen auf über 125 Systeme aus, davon 81 zusätzliche Jet Fusion 5620 Pro Systeme. Eine Flotte dieser Größenordnung zeigt, dass Polymer-Pulverbettfertigung heute als Kapazitätswert für die industrielle Serie geplant wird, nicht als Experiment.
Stärken und Schwächen der Verfahren im Detail
PBF-LB/M: hoher funktioneller Nutzen, hohe Kostendynamik
Die Stärke des metallischen Laserschmelzens liegt in den geometrischen Freiheiten, die komplexe, leichte Strukturen oder leistungsoptimierte Formen ermöglichen. Ein dokumentierter Fall aus der Raumfahrt zeigt das konkret: Titaneinsätze für Raumfahrzeuge wurden mit Metall-3D-Druck um 66 Prozent leichter. Die Schwäche liegt in der Kostenstruktur. Laut Fraunhofer dominierten bei PBF-LB/M die Maschinenkosten, getrieben von Bauzeit und Maschinenstundensatz, sowie die Materialkosten. Dazu kommen höhere Design- und Testkosten und weniger ausgereifte Produktionsprozesse im Vergleich zur konventionellen Fertigung. Die Kalkulation ist anspruchsvoll, weil die Kosten von mehreren voneinander abhängigen Variablen beeinflusst werden, einschließlich Materialnutzung, Maschinenparametern und Losgrößen.
SLS und MJF: die Arbeitstiere der Polymer-Großserie
Pulverbettverfahren mit Kunststoff punkten in der Serie, weil sich viele Teile gleichzeitig und ohne Stützstrukturen im Pulverbett bauen lassen. Die Anlagenflotte von Addman über 125 HP MJF Systeme belegt die industrielle Skalierung. Für den Einkäufer bedeuten Flotten dieser Größe etwas Konkretes: Es existiert ein Dienstleistungsmarkt mit nennenswerter Kapazität, der Verfügbarkeit für Serienvolumen und der Möglichkeit des Kapazitätsausgleichs über mehrere Lieferanten. Die Schwäche liegt im Materialspektrum und in den Oberflächeneigenschaften typischer Pulverwerkstoffe, worzu das Recherchematerial keine belastbaren Detailaussagen liefert.
SLA und FDM: präzise bzw. preisgünstig, aber skaliert schwächer
SLA liefert nach dem Verfahrensprinzip fein aufgelöste Kunststoffteile. FDM gilt wegen einfacher und kostengünstiger Handhabung als breit verfügbar, das Recherchematerial ordnet es dem Prototypenbau und der Herstellung kleiner Serien zu. Beide Verfahren sind damit eher für mittlere Volumina und Hilfsteile interessant als für hunderttausenderweise gefertigte Funktionsbauteile. Das heißt nicht, dass FDM in der Serie unmöglich wäre, aber die dokumentierten Großserienfälle stammen aus anderen Verfahrensfamilien.
Binder Jetting und Material Jetting: Volumen versus Kontrolle
Binder Jetting erlaubt es, Pulverbetten flächig zu verfestigen und damit viele Teile pro Zyklus zu fertigen, was die Bauzeit pro Teil senkt. Das Metall-Material-Jetting nach der Beschreibung im Recherchematerial ermöglicht voll funktionsfähige Endprodukte aus Metall innerhalb weniger Tage. Für eine belastete Bewertung von Serientauglichkeit, Materialqualität und Kostenposition beider Verfahren liefert das Recherchematerial keine weiterführenden Zahlen. Sie bleiben deshalb im Vergleich bewusst zurückhaltend eingeordnet.
Was dokumentierte Serienfälle tatsächlich belegen
Anstelle abstrakter Kostenmodelle lohnt ein Blick auf die Fallstudien, die das Recherchematerial dokumentiert. Sie zeigen, wo die additive Fertigung in der Serie heute wirtschaftlich trägt.
- Ein 3D-Druck-optimiertes Redesign eines Sauggreifers erreichte laut Anwenderbericht 94 Prozent Gewichtseinsparung, 50 Prozent Kostenersparnis und zusätzlich höhere Funktionalität.
- Titaneinsätze für Raumfahrzeuge wurden mit Metall-3D-Druck um 66 Prozent leichter gefertigt.
- Shree Rapid Technologies reduzierte den Harzverbrauch für die Stützstruktur-Generierung mit Software-Werkzeugen um 50 Prozent, ein direkter Hebel auf die Materialkosten.
- Marchesini Group beschleunigte Harz- und Metall-3D-Druck um 30 Prozent.
- Bei Signify wurden 3D-gedruckte Komponenten auf einer Glühbirnen-Montagelinie eingesetzt und erhöhten laut Fallstudie Effizienz und Produktivität. Der dortige Senior Mechanical Design Engineer Danny Van der Jonckheyd sagt wörtlich: "Die additive Fertigung hat uns sehr geholfen, die Effizienz in der Serienfertigung zu verbessern und gleichzeitig unsere Kosten zu senken."
- CommScope verdoppelte laut Fallstudie innerhalb einer Woche die Produktionszahlen.
Gemeinsames Muster dieser Fälle: Der wirtschaftliche Vorteil entsteht fast nie über den Stückpreis eines vorhandenen Bauteils, sondern über ein Redesign, das die additive Freiheit nutzt. Der Sauggreifer wurde nicht gedruckt, weil der Druck billiger ist als der Spritzguss des alten Designs, sondern weil das neue Design leichter, funktionaler und in Summe günstiger war. Für den Einkauf bedeutet das: Die Bewertung eines additiven Serienteils beginnt bei der Konstruktion, nicht bei der Angebotsanfrage.
Kostenmodell: Wie sich die Tragfähigkeit rechnerisch fassen lässt
Das Fraunhofer-Zukunftsfabrik-Forschungsprojekt KISS hat für PBF-LB/M ein Kostenmodell auf Basis der Prozesskostenrechnung entwickelt. Der Ansatz unterscheidet direkte Kosten, die unmittelbar einem Produkt zurechenbar sind, und indirekte Kosten, die verursachungsgerecht verrechnet werden müssen. Die Kosten werden in detaillierte Faktoren zerlegt, etwa Material- und Energiekosten, und direkt mit produkt- oder prozessorientierten Variablen wie Material- und Energieverbrauch berechnet. Der transparente Ansatz zeigt Ursache-Wirkungs-Beziehungen und macht Kostentreiber und Optimierungspotenzial sichtbar.
Für die Einkaufspraxis folgt daraus ein praktischer Grundsatz: Fragen Sie nach der Kostenzerlegung. Ein additiver Fertigungsdienstleister, der nur einen Stückpreis nennt, lässt sich schwer mit einem konventionellen Angebot vergleichen, weil die Kostentreiber Bauzeit, Maschinenstundensatz, Materialverbrauch und Nachbearbeitung unterschiedliche Gewichte haben. Bei konventioneller Fertigung folgt die Kostenschätzung nach Fraunhofer einer klar definierten Struktur, bei der additiven Fertigung nicht. Wer Angebote vergleichen will, braucht deshalb einen Einheitsraster, der mindestens Materialkosten, Maschinenkosten, Nachbearbeitung und Qualifizierungsaufwand trennt. Ein solcher Vergleich über Ausschreibungen lässt sich mit strukturierten Anfragen aufbauen, wie sie etwa der B2B-Marktplatz Amplifa für technische Einkäufer unterstützt.
Die Fraunhofer-Autoren benennen zusätzlich zwei Kostenrisiken, die in der Serienkalkulation häufig unterschätzt werden: höhere Design- und Testkosten sowie weniger ausgereifte Produktionsprozesse gegenüber der konventionellen Fertigung. Beide gehören in die TCO-Betrachtung und dürfen nicht auf den Stückpreis des gedruckten Teils reduziert werden.
Vergleichstabelle: Verfahren im Überblick
Die Tabelle fasst den Stand der Bewertung zusammen. Sie arbeitet bewusst mit dokumentierten Aussagen aus dem Recherchematerial und mit offenen Zellen, wo keine belastbaren Werte vorliegen.
| Verfahren | Material | Belegte Skalierung im Material | Belegte Stärken | Belegte Schwächen bzw. offene Punkte |
|---|---|---|---|---|
| PBF-LB/M (Metall-Pulverbett) | Metallpulver, z. B. Titan in Fallstudien | Kostenmodell vorhanden, Anwendungen in Luft- und Raumfahrt, Medizin, kundenspezifischer Fertigung | Komplexe, leichte, leistungsoptimierte Geometrien; Fallstudie 66 Prozent leichter | Maschinen- und Materialkosten als Haupttreiber, höhere Design- und Testkosten, weniger ausgereifte Prozesse |
| HP Multi Jet Fusion (Polymer-Pulverbett) | Polymerpulver | Flottenausbau bei Addman auf über 125 Systeme, davon 81 neue Jet Fusion 5620 Pro | Industrielle Kapazität in Dienstleistungsgrößenordnung | Keine belastbaren Kosten- oder Materialdaten im Recherchematerial |
| SLS | Kunststoffpulver | Ende der 1980er Jahre entwickelt, industriell etabliert | Werkzeugfreie Serienteile im Pulverbett | Keine spezifischen Serienzahlen im Recherchematerial |
| SLA | Flüssiges Harz, UV-Aushärtung | Erstes etabliertes additives Verfahren | Feine Details, Harzverbrauch per Software um 50 Prozent reduzierbar (Stützstrukturen) | Keine Großserienbelege im Recherchematerial |
| FDM | Kunststoffdraht | Breit verbreitet wegen einfacher Handhabung | Kostengünstige Handhabung, Prototypen und kleine Serien | Recherchematerial ordnet es Prototypen und kleinen Serien zu |
| Binder Jetting / Material Jetting | Pulverbett mit Bindemittel bzw. Metall | Voll funktionsfähige Metall-Endprodukte in Tagen möglich | Hohe Teilezahl pro Zyklus möglich | Keine Kosten- oder Seriendaten im Recherchematerial |
Eignung je Zielgruppe: Wer sollte was prüfen
Einkäufer von Luft- und Raumfahrt- sowie Medizinteilkomponenten
Für diese Zielgruppe ist PBF-LB/M der erste Kandidat, weil die dokumentierten Anwendungsfälle genau hier liegen und der funktionale Nutzen, etwa 66 Prozent Gewichtseinsparung bei Titanbauteilen, den höheren Fertigungsaufwand rechtfertigen kann. Wichtig ist die Kalkulationsdisziplin nach dem Fraunhofer-Modell: direkte und indirekte Kosten trennen, Maschinen- und Materialkosten als Haupttreiber modellieren und die Lieferkettenebene einbeziehen.
Einkäufer im Maschinenbau und in der Elektroindustrie
Hier sind Polymer-Pulverbettverfahren und SLA realistischer. Der Fall Signify zeigt, dass gedruckte Komponenten auf Montagelinien Effizienz und Produktivität messbar verbessern können. Der Fall CommScope zeigt, dass sich Produktionszahlen in kurzer Zeit verdoppeln lassen, wenn additive Kapazität vorhanden ist. Prüfen Sie Fertigungshilfen, Anpassungsteile und kleine bis mittlere Funktionsteile, bevor Sie an Kernteile denken.
Geschäftsführer von Zulieferbetrieben
Für Anbieter stellt sich die Frage andersherum: Lohnt sich der Aufbau additiver Serienkapazität? Die Essentium-Umfrage liefert drei Ansatzpunkte. Erstens wächst der Markt für Großserien messbar, von 14 Prozent der Befragten im Jahr 2020 auf 24 Prozent im Jahr 2021, die hunderttausende Teile additiv fertigen. Zweitens sehen 96 Prozent der Befragten ein Milliarden-Einsparpotenzial für die Fertigungsindustrie mit der Weiterentwicklung der Technologie. Drittens nennen die Befragten als strategische Bedingungen die Integration in bestehende Fertigungsanlagen (50 Prozent), spezielles Design-Know-how (39 Prozent), ein tieferes Verständnis der Finanzabteilung für Kostenwirkungen (38 Prozent) und die langfristige Materialverfügbarkeit (33 Prozent). Ein Kapazitätsaufbau ohne begleitenden Kompetenzaufbau in Konstruktion und Kalkulation ist nach diesen Daten wenig zielführend.
Supply-Chain-Verantwortliche mit Lieferkettenrisiko
30 Prozent der Befragten nennen die Überwindung von Lieferkettenproblemen als Einführungsmotiv. Die additive Fertigung ermöglicht flexible und dezentrale Produktionsmöglichkeiten, ein Punkt, den die Fraunhofer-Analyse ausdrücklich im Kontext der Coronavirus-Pandemie betont. Für die Absicherung kritischer Teile kann das ein eigenständiger Business Case sein, unabhängig vom Stückpreisvergleich.
Begründete Entscheidung: Der Weg zur tragfähigen Auswahl
Die zusammengeführte Bewertung führt zu einer klaren Empfehlungslogik, die sich aus den belegten Daten ableiten lässt.
- Prüfen Sie zuerst den funktionalen Mehrwert, nicht den Stückpreis. In der Umfrage steht die Leistungssteigerung der Teile mit 55 Prozent an erster Stelle der Einführungsmotive, die Kostenersparnis mit 24 Prozent nur an vierter. Redesign-fähige Bauteile mit Gewichtsnutzen sind die tragfähigen Kandidaten.
- Wählen Sie das Verfahren nach Material und Losgröße. Metall und komplexe Geometrien führen zu PBF-LB/M, Polymer in mittleren bis großen Stückzahlen zu Pulverbettverfahren wie MJF oder SLS, kleine Serien und Hilfsteile zu FDM oder SLA.
- Verlangen von jedem Anbieter eine Kostenzerlegung nach Prozesskostenrechnung. Ohne getrennte Positionen für Material, Maschinenzeit, Nachbearbeitung und Qualifizierung ist ein Vergleich weder gegen andere additiven Anbieter noch gegen konventionelle Fertigung seriös möglich.
- Bewerten Sie die Skalierbarkeit der Lieferantenkapazität. Eine Anlage ist eine Investition, eine Flotte wie bei Addman mit über 125 MJF Systemen ist eine Industrie. Für Serienvolumen mit Lieferverbindlichkeit brauchen Sie Anbieter mit entsprechender Anlagenbasis.
- Etablieren Sie ein Monitoring der Materialverfügbarkeit, das 33 Prozent der Befragten als strategische Bedingung nennen, und verankern Sie die Kostenwirkungen auch in der Finanzbewertung, was 38 Prozent als Erfolgsfaktor benennen.
Die abschließende Einordnung: Die additive Fertigung ist wirtschaftlich tragfähig, wo sie Bauteile liefert, die konventionell nicht oder nur mit hohem Aufwand herstellbar sind, und wo ein Kostenmodell die Kostentreiber transparent macht. Sie bleibt kritisch zu prüfen, wo sie als reiner Ersatz für bestehende konventionelle Teile ohne Redesign angeboten wird. Das Recherchematerial dazu ist eindeutig: Die dokumentierten Erfolgsfälle beginnen alle an der Konstruktion. Dr. Blake Teipel, CEO von Essentium, formuliert die Richtung so: "Die additive Technologie ist inzwischen so weit ausgereift, dass Hersteller auf der ganzen Welt Teile nach Bedarf digital drucken können, und zwar in einer Geschwindigkeit, einem Umfang und einer Wirtschaftlichkeit, die herkömmlichen Methoden infrage stellen." Für den technischen Einkauf heißt das konkret: Prüfen Sie die Verfahren mit den fünf genannten Kriterien, verlangen Sie die Kostenzerlegung und beginnen Sie bei den Bauteilen, deren Funktion durch additives Design besser wird.
Quellen
- Entwicklung eines strukturierten Kostenmodells für die Additive Fertigung (PBF-LB/M)Kostentreiber Maschinen- und Materialkosten bei PBF-LB/M, Prozesskostenrechnung mit direkten und indirekten Kosten, hinderliche unvorhersehbare Kosten, Anwendungen Luft- und Raumfahrt, Medizin, kundenspezifische Fertigung
- Additive Fertigung ist mittlerweile Verfahren der Serienfertigung (Essentium-Studie)Umfragewerte: 4 auf 24 Prozent Großserienfertiger, 14 auf 24 Prozent 2020 auf 2021, 1 vs. 17 Prozent Kleinstserien, Einführungsmotive 55/45/30/24 Prozent, Treiber 47/42/40/39 Prozent, 96 Prozent Einsparpotenzial, strategische Bedingungen 50/39/38/33 Prozent, Zitat Blake Teipel
- Additive Fertigung in die Serienproduktion integrieren (Materialise)Fallstudien: Sauggreifer 94 Prozent leichter und 50 Prozent günstiger, Titaneinsätze 66 Prozent leichter, Shree Rapid Technologies 50 Prozent Harzersparnis, Marchesini Group 30 Prozent schneller, Signify-Zitat, CommScope Verdopplung der Produktionszahlen
- Additive Fertigung: der 3D-Druck digitalisiert die FertigungVerfahrensbeschreibungen SLA, SLS, FDM, Binder Jetting, Material Jetting, Abgrenzung additiv/subtraktiv, Anwendungen Medizin und Luft- und Raumfahrt
- Additive Fertigung für die Serienproduktion (industrie.de)Flottenausbau von Addman auf über 125 HP MJF Systeme mit 81 zusätzlichen Jet Fusion 5620 Pro Anlagen, Stratasys-Förderung zur Skalierung additiver Serienfertigung
Fachlich verantwortlich
Leon J. Hermann
COO & Co-Founder bei Amplifa
Leon verantwortet als COO und Co-Founder die operative Skalierung von Amplifa.
Zum ProfilRecherchiert mit öffentlich zugänglichen Quellen und automatisch auf Vollständigkeit geprüft; keine fachliche Einzelfallberatung.
Mehrere Angebote erhaltenNeueste Artikel
Kapazitätsreservierung bei Zulieferern: Rahmenvertrag, Abrufauftrag oder Kapazitätsbindung im Vergleich
Rahmenvertrag, Abrufauftrag und Kapazitätsbindung im Vergleich: Mechanik, Stärken und Schwächen für die Liefersicherheit bei kritischen Teilen, ohne Überkapazitäten zu bezahlen.
27. Oktober 2026 · 9 Min. Lesezeit
Lokal ist immer teurer? Wann der DACH-Zulieferer auf Totalkostenebene tatsächlich gewinnt
Der Stückpreis lügt selten, aber er erzählt nur einen Teil der Geschichte. Ein Meinungsstück darüber, welche Kostenpositionen bei der Fernbeschaffung aus Asien ins Spiel kommen, wann der DACH-Zulieferer trotzdem gewinnt und wie Sie beides sauber vergleichen.
25. Oktober 2026 · 14 Min. Lesezeit
Spritzgießer im DACH-Raum: Marktlage, Kapazitäten und Insolvenzrisiken im Trend-Report
Marktanalyse für Einkäufer: Auslastung, Insolvenzrisiken und Auftragslage bei Kunststoffverarbeitern im DACH-Raum, mit Konsequenzen für Lieferantenauswahl und Preisverhandlung.
23. Oktober 2026 · 10 Min. Lesezeit